เจียร–ชุบฮาร์ดโครม–เจียร คืออะไร? กระบวนการควบคุมพิกัดขนาดชิ้นงานตาม Drawing
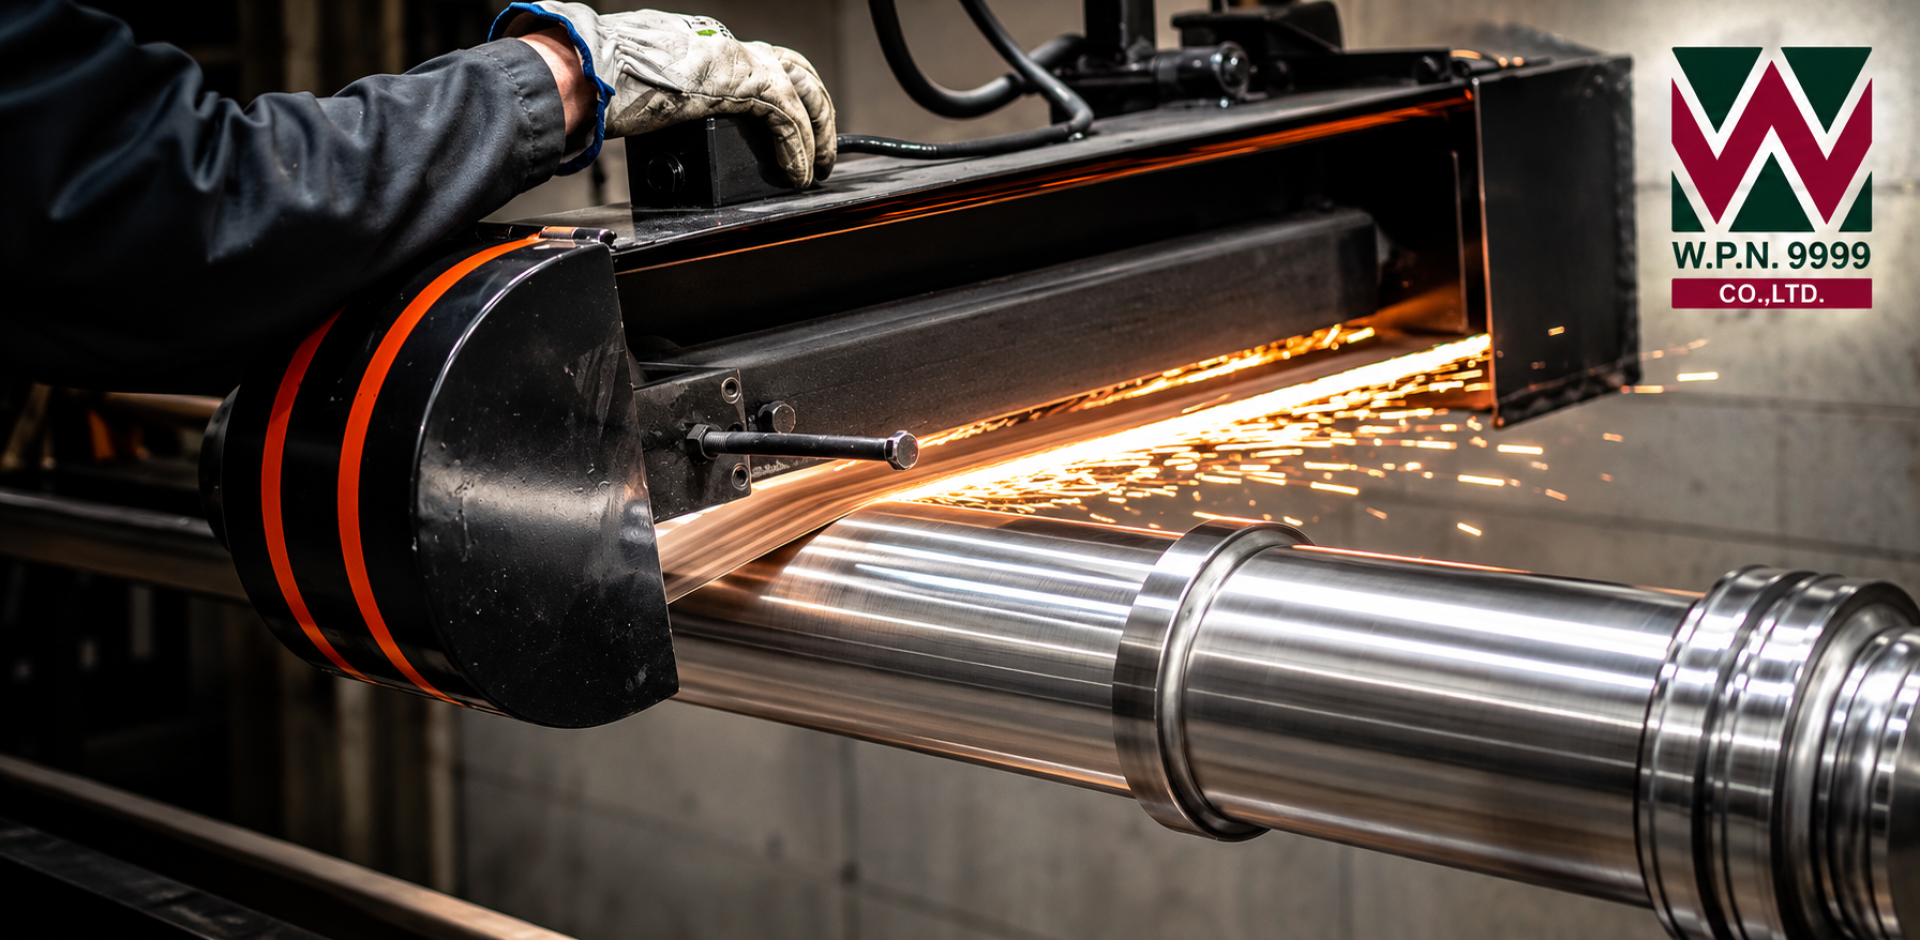
เจียร–ชุบฮาร์ดโครม–เจียร คืออะไร? กระบวนการควบคุมพิกัดขนาดชิ้นงานตาม Drawing
สำหรับชิ้นส่วนเครื่องจักรที่ต้องการความแม่นยำด้านขนาด การชุบฮาร์ดโครม (Hard Chrome Plating) เพียงอย่างเดียวอาจไม่เพียงพอ โดยเฉพาะชิ้นงานที่กำหนดค่าพิกัดความเผื่อ (Dimensional Tolerance) ความกลม และความเรียบผิวตามแบบวิศวกรรม (Engineering Drawing)
กระบวนการ เจียร → ชุบฮาร์ดโครม → เจียร (Grinding → Hard Chrome Plating → Final Grinding) เป็นหนึ่งในวิธีที่ใช้สำหรับซ่อมแซมหรือปรับขนาดชิ้นส่วนโลหะ โดยอาศัยการเตรียมขนาดก่อนชุบ การเพิ่มเนื้อผิวด้วยฮาร์ดโครม และการเจียรแต่งขนาดหลังชุบ เพื่อให้ชิ้นงานมีขนาดสุดท้ายตามข้อกำหนด
บทความนี้อธิบายหลักการ ขั้นตอน และข้อควรพิจารณาสำหรับวิศวกร ฝ่ายซ่อมบำรุง และผู้จัดซื้อที่ต้องการควบคุมขนาดชิ้นงานด้วยกระบวนการชุบฮาร์ดโครม
ทำไมงานชุบฮาร์ดโครมที่ต้องคุมพิกัดจึงต้องเจียรก่อนและหลังชุบ?
การชุบฮาร์ดโครมเป็นกระบวนการเคลือบผิวโลหะด้วยไฟฟ้าเพื่อสร้างชั้นโครเมียมแข็งบนพื้นผิวชิ้นงาน ช่วยเพิ่มความทนทานต่อการสึกหรอ และสามารถใช้เพิ่มเนื้อผิวสำหรับงานซ่อมแซมขนาดได้ในกรณีที่เหมาะสม
อย่างไรก็ตาม ความหนาของชั้นชุบอาจแตกต่างกันตามรูปทรงชิ้นงาน ตำแหน่งบนพื้นผิว และเงื่อนไขของกระบวนการชุบ จึงไม่ควรใช้ความหนาชุบเพียงอย่างเดียวเป็นตัวรับประกันขนาดสำเร็จ
สำหรับชิ้นงานที่ต้องการพิกัดขนาดเฉพาะ กระบวนการเจียรก่อนและหลังชุบจึงมีบทบาทสำคัญ ดังนี้
เจียรก่อนชุบ: เตรียมผิวและปรับขนาดชิ้นงานให้มีระยะเผื่อสำหรับชั้นชุบและการเจียรแต่งภายหลัง
ชุบฮาร์ดโครม: เพิ่มชั้นโครเมียมแข็งให้มีเนื้อผิวเพียงพอสำหรับการปรับขนาดตามแผนงาน
เจียรหลังชุบ: กำจัดเนื้อชุบส่วนเกินและปรับขนาดสุดท้ายให้เป็นไปตาม Drawing ภายใต้ความสามารถของเครื่องจักรและกระบวนการ
ขั้นตอนที่ 1: เจียรก่อนชุบฮาร์ดโครม (Pre-Plating Grinding)
ก่อนเริ่มชุบ จำเป็นต้องตรวจสอบสภาพและขนาดของชิ้นงานเดิม โดยเฉพาะบริเวณที่มีการสึกหรอ รอยขีดข่วน หรือความเสียหายของผิว
การเจียรก่อนชุบมีวัตถุประสงค์เพื่อ:
กำจัดผิวที่เสียหายหรือไม่สม่ำเสมอออกตามความเหมาะสม
ปรับรูปทรงและขนาดเบื้องต้นให้เหมาะกับการชุบ
กำหนดระยะเผื่อสำหรับการเพิ่มเนื้อชุบฮาร์ดโครม
เตรียมสภาพพื้นผิวสำหรับกระบวนการชุบตามข้อกำหนด
ตัวอย่างเช่น หากชิ้นงานเป็นเพลาที่ต้องการขนาดเส้นผ่านศูนย์กลางสุดท้าย 50.00 มิลลิเมตร จะต้องกำหนดขนาดก่อนชุบ ความหนาชั้นชุบ และปริมาณเนื้อที่ต้องเจียรออกหลังชุบให้สัมพันธ์กัน
ทั้งนี้ ขนาดก่อนชุบไม่ได้มีค่าตายตัว แต่ต้องพิจารณาจาก Drawing สภาพชิ้นงาน วัสดุ และข้อจำกัดของกระบวนการ
ขั้นตอนที่ 2: ชุบฮาร์ดโครมเพื่อเพิ่มเนื้อผิว (Hard Chrome Plating)
หลังจากเตรียมชิ้นงานแล้ว จะเข้าสู่กระบวนการชุบฮาร์ดโครมด้วยไฟฟ้า เพื่อสร้างชั้นโครเมียมแข็งบนพื้นผิวที่กำหนด
ในงานที่ต้องเจียรแต่งขนาดภายหลัง จะต้องวางแผนให้มีเนื้อชุบเพียงพอสำหรับการเจียร โดยยังคงเหลือความหนาชั้นชุบตามข้อกำหนดหลังการเจียรเสร็จสิ้น
ความหนาผิวชุบกับขนาดเส้นผ่านศูนย์กลางที่เพิ่มขึ้นต่างกันอย่างไร?
สำหรับเพลาทรงกระบอกที่มีการชุบสม่ำเสมอรอบผิวด้านนอก หากความหนาชุบเพิ่มขึ้นด้านละ 100 ไมครอน หรือ 0.10 มิลลิเมตร เส้นผ่านศูนย์กลางของเพลาจะเพิ่มขึ้นประมาณ 0.20 มิลลิเมตร
ตัวอย่างนี้เป็นเพียงการอธิบายความสัมพันธ์ทางเรขาคณิต ไม่ใช่การรับประกันว่าชั้นชุบจริงจะมีความหนาสม่ำเสมอทุกตำแหน่ง
การกำหนดความหนาชุบจริงต้องคำนึงถึงรูปทรงชิ้นงาน ระยะเผื่อเจียร และความหนาขั้นต่ำที่ต้องเหลือหลังการแต่งผิว
ขั้นตอนที่ 3: เจียรหลังชุบเพื่อควบคุมพิกัดขนาด (Final Grinding)
เมื่อชุบฮาร์ดโครมเสร็จแล้ว ชิ้นงานที่ต้องควบคุมขนาดจะเข้าสู่ขั้นตอนการเจียรแต่งผิวตามแผนงาน
ขั้นตอนนี้มีความสำคัญต่อคุณภาพของชิ้นงาน โดยเฉพาะบริเวณที่ต้องประกอบเข้ากับแบริ่ง ซีล บูช หรือชิ้นส่วนเครื่องจักรอื่น ๆ
การเจียรหลังชุบอาจใช้เพื่อควบคุมคุณลักษณะดังต่อไปนี้:
Dimensional Tolerance: ขนาดและพิกัดความเผื่อตาม Drawing
Roundness: ความกลมของชิ้นงาน
Cylindricity: ความเป็นทรงกระบอก
Surface Roughness: ความหยาบหรือความเรียบผิว
Runout: ค่าการแกว่งของผิวเมื่อหมุนเทียบกับแกนอ้างอิง
ทั้งนี้ ความสามารถในการควบคุมค่าต่าง ๆ ขึ้นอยู่กับรูปทรงชิ้นงาน เครื่องจักร วิธีจับยึด และวิธีตรวจวัด จึงต้องประเมินข้อกำหนดเป็นรายชิ้นงาน
ตัวอย่างการวางแผนขนาด: เจียร → ชุบ → เจียร
สมมติว่ามีเพลาทรงกระบอกที่ต้องการขนาดสุดท้ายตาม Drawing เท่ากับ Ø50.00 มิลลิเมตร
ขั้นตอน
ขนาดเส้นผ่านศูนย์กลางตัวอย่าง
หลังเจียรเตรียมผิว
Ø49.80 mm
หลังชุบฮาร์ดโครม
Ø50.20 mm
หลังเจียรแต่งผิว
Ø50.00 mm
จากตัวอย่างนี้ การชุบทำให้เส้นผ่านศูนย์กลางเพิ่มขึ้น 0.40 มิลลิเมตร หรือเทียบเท่าความหนาชุบเฉลี่ยด้านละ 0.20 มิลลิเมตร ภายใต้สมมติฐานว่าชั้นชุบสม่ำเสมอ
จากนั้นจึงเจียรลดเส้นผ่านศูนย์กลางลง 0.20 มิลลิเมตร เพื่อให้ได้ขนาดสุดท้าย Ø50.00 มิลลิเมตร
เมื่อเจียรเสร็จ จะเหลือชั้นชุบตามแบบจำลองด้านละประมาณ 0.10 มิลลิเมตร
หมายเหตุ: ตัวเลขทั้งหมดเป็นตัวอย่างสมมติเพื่ออธิบายการคำนวณเท่านั้น ไม่ใช่ค่ามาตรฐานการผลิตหรือความสามารถที่รับประกันโดย W.P.N. 9999 การผลิตจริงต้องกำหนดพิกัดความเผื่อ ความหนาชุบขั้นต่ำ และระยะเผื่อเจียรจากข้อกำหนดของชิ้นงาน
ชิ้นงานประเภทใดที่เหมาะกับกระบวนการเจียร–ชุบฮาร์ดโครม–เจียร?
กระบวนการนี้สามารถนำมาพิจารณาสำหรับชิ้นงานหลายประเภท เช่น
1. เพลาเครื่องจักร (Industrial Shafts)
เพลาที่มีการสึกหรอเฉพาะบริเวณ หรือจำเป็นต้องปรับขนาดผิวเพื่อให้สามารถประกอบกับชิ้นส่วนอื่นได้ตามข้อกำหนด
2. แกนลูกกลิ้ง (Roller Shafts)
ชิ้นส่วนที่ต้องการความสม่ำเสมอของขนาดและผิวสัมผัส โดยต้องประเมินสภาพแกนและข้อกำหนดการใช้งานก่อนซ่อม
3. ชิ้นส่วนไฮดรอลิก (Hydraulic Components)
ชิ้นส่วนบางประเภทที่ต้องการผิวแข็งและความเรียบผิวเฉพาะ เช่น ก้านสูบไฮดรอลิก โดยต้องตรวจสอบข้อกำหนดด้านการซีล ความทนทาน และสภาพวัสดุร่วมด้วย
4. ชิ้นส่วนเครื่องจักรที่ต้องการควบคุมขนาด
ชิ้นงานโลหะที่มีพื้นที่สำหรับการเจียรแต่งและมีข้อกำหนดด้านขนาดหลังชุบ ทั้งนี้ต้องประเมินความเหมาะสมของวัสดุและรูปทรงก่อนดำเนินการ
ก่อนส่งงานชุบฮาร์ดโครมคุมขนาด ต้องเตรียมข้อมูลอะไรบ้าง?
เพื่อให้สามารถประเมินกระบวนการและวางแผนการผลิตได้อย่างเหมาะสม ลูกค้าควรเตรียมข้อมูลดังต่อไปนี้:
Drawing ที่ระบุขนาดและพิกัดความเผื่อของชิ้นงาน
ชนิดวัสดุ เช่น S45C, SCM440 หรือวัสดุอื่นตามจริง
ขนาดชิ้นงานปัจจุบันและขนาดที่ต้องการหลังชุบ
บริเวณที่ต้องการชุบฮาร์ดโครม
ข้อกำหนดความหนาชุบขั้นต่ำหลังเจียร หากมี
ข้อกำหนดด้านความเรียบผิว ความกลม หรือ Runout
จำนวนชิ้นงานและระยะเวลาที่ต้องการ
สำหรับเหล็กความแข็งแรงสูงหรือชิ้นงานที่มีความเสี่ยงต่อ Hydrogen Embrittlement อาจต้องมีข้อกำหนดการเตรียมชิ้นงานและการอบไล่ไฮโดรเจนตามมาตรฐานที่เกี่ยวข้อง
คำถามที่พบบ่อยเกี่ยวกับการเจียรและชุบฮาร์ดโครม
Q: ชุบฮาร์ดโครมแล้วจำเป็นต้องเจียรทุกครั้งหรือไม่?
ไม่จำเป็นทุกกรณี หากขนาดและสภาพผิวหลังชุบตรงตามข้อกำหนดการใช้งานอยู่แล้ว อาจไม่ต้องเจียร แต่สำหรับชิ้นงานที่ต้องควบคุมพิกัดขนาดและความเรียบผิวอย่างเฉพาะเจาะจง การเจียรหลังชุบเป็นกระบวนการที่ควรพิจารณา
Q: ทำไมไม่เจียรให้ได้ขนาดสุดท้ายก่อนชุบเลย?
เพราะกระบวนการชุบจะเพิ่มเนื้อผิวและเปลี่ยนขนาดชิ้นงาน อีกทั้งความหนาของชั้นชุบอาจไม่สม่ำเสมอทุกตำแหน่ง จึงอาจจำเป็นต้องเผื่อขนาดไว้สำหรับการเจียรแต่งหลังชุบ
Q: สามารถชุบฮาร์ดโครมให้ได้พิกัด ±0.01 มิลลิเมตรหรือไม่?
ต้องพิจารณาจากขนาด รูปทรง วัสดุ ความสามารถในการเจียร และวิธีตรวจสอบชิ้นงาน ไม่ควรรับประกันพิกัดดังกล่าวโดยไม่มีการประเมินทางเทคนิคก่อน
Q: งานเจียร–ชุบ–เจียร เหมาะกับการซ่อมเพลาทุกประเภทหรือไม่?
ไม่ใช่ทุกกรณี ต้องพิจารณาความเสียหายเดิม ความแข็งแรงของวัสดุ ระยะเผื่อการเจียร ความหนาชุบที่เหมาะสม และสภาพการใช้งานของชิ้นส่วน
ปรึกษางานชุบฮาร์ดโครมควบคุมขนาดกับ W.P.N. 9999
บริษัท W.P.N. 9999 Co., Ltd. ให้บริการงานชุบผิวโลหะสำหรับชิ้นส่วนอุตสาหกรรม รวมถึงงานชุบฮาร์ดโครม
สำหรับชิ้นงานที่ต้องการกระบวนการ เจียร → ชุบฮาร์ดโครม → เจียร เพื่อควบคุมขนาดตาม Drawing สามารถส่งข้อมูลชิ้นงานเพื่อสอบถามความเหมาะสมของงานชุบและขอบเขตการดำเนินงานที่สามารถรองรับได้
การประเมินควรพิจารณาร่วมกันทั้งขนาดก่อนชุบ ความหนาชุบที่ต้องการ ระยะเผื่อเจียร และพิกัดขนาดสุดท้าย
ส่ง Drawing รูปชิ้นงาน หรือรายละเอียดทางเทคนิคเพื่อสอบถามงานชุบฮาร์ดโครมได้ที่เว็บไซต์ W.P.N. 9999
เว็บไซต์: https://www.wpn9999.co.th/